


Sadržaj: Uklanjanje i postavljanje zamašnjaka…⤓ Skidanje i ugradnja uljnih injektora ⤓ Provjera bloka cilindra ⤓ Provjera neravnosti ⤓ Provjera cilindara ⤓ Radilica i ležajevi ⤓ Postavljanje koljenastog vratila,…⤓ Određivanje zazora u ležaju pomoću…⤓
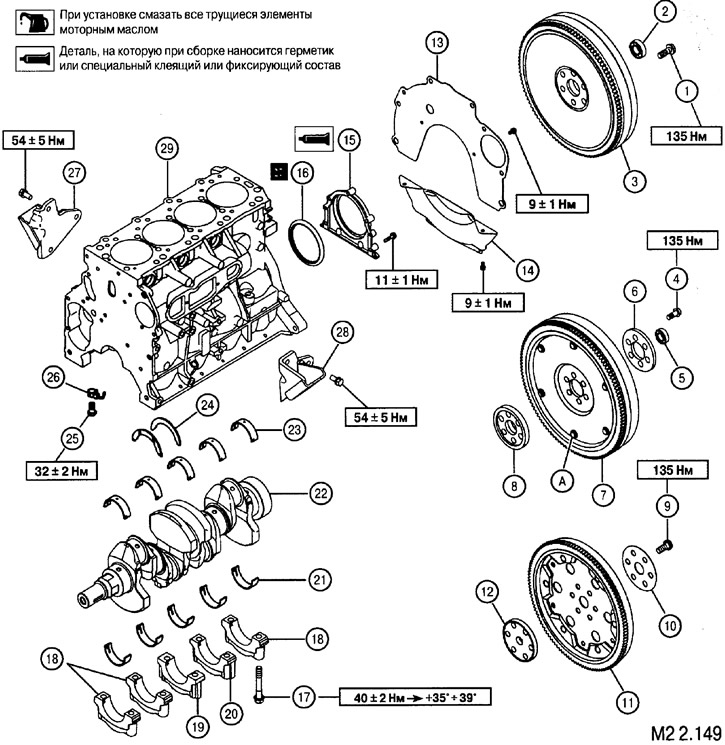
1. Vijak za pričvršćivanje zamašnjaka (ručni mjenjač-2WD); 2. Kuglični ležaj (ručni mjenjač-2WD); 3. Zamašnjak (MKnn-2WD); 4. Vijak za pričvršćivanje zamašnjaka (ručni mjenjač-4WD); 5. Kuglični ležaj (ručni mjenjač-4WD); 6. Adapterska ploča (MKnn-4WD); 7. Elastični zamašnjak (ručni mjenjač-4WD); 8. Adapterska ploča radilice (ručni mjenjač-4WD); 9. Vijak za pričvršćivanje adapterske ploče (automatski mjenjač); 10. Ploča adaptera (automatski mjenjač); 11. Montažna ploča pretvarača zakretnog momenta (automatski mjenjač); 12. Ploča adaptera radilice (automatski mjenjač); 13. Stražnja ploča; 14. Poklopac kućišta zamašnjaka; 15. Kućište uljne brtve stražnjeg zamašnjaka; 16. Brtva stražnjeg zamašnjaka; 17. Vijci koji pričvršćuju glavne poklopce ležaja; 18. Poklopci glavnih ležajeva br. 1, 2 i 5; 19. Poklopac glavnog ležaja br. 3; 20. Poklopac glavnog ležaja br. 4; 21. Donji glavni ležajevi; 22. Radilica; 23. Gornji glavni ležajevi; 24. Aksialni ležajevi (obloge za aksijalno zalet vratila); 25. Premosni ventil injektora; 26. Mlaznice za ulje; 27. Nosač nosača motora, desno; 28. Nosač nosača motora, lijevo; 29. Blok cilindra
Uklanjanje elemenata provodi se prema redoslijedu brojeva navedenih na slici
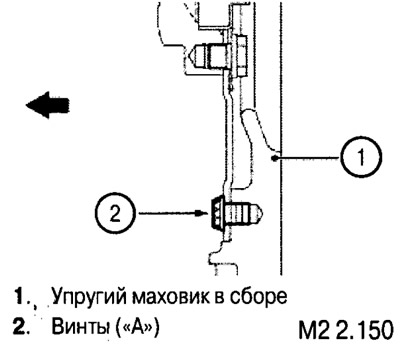
Oprez: Ako je motor opremljen savitljivim zamašnjakom, nemojte uklanjati vijke (A) jer to može uzrokovati neuravnoteženost zamašnjaka.
Uklanjanje i postavljanje zamašnjaka (ručni mjenjač) ili adapterske ploče (automatski mjenjač)
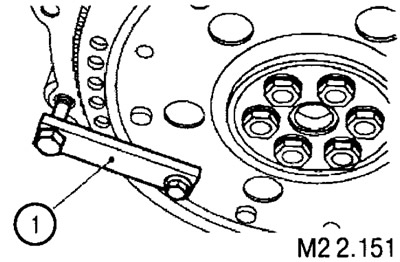
Odvijanje i zatezanje vijaka koji pričvršćuju zamašnjak ili adaptersku ploču mora se izvršiti pričvršćivanjem zamašnjaka pomoću stezaljke (1).
Prilikom postavljanja zamašnjaka, zategnite pričvrsne vijke momentom od 135±5 Nm.
Skidanje i ugradnja uljnih injektora
Blok sadrži dvije vrste mlaznica (lijevu i desnu). Prilikom postavljanja provjerite jesu li ispravno instalirani.
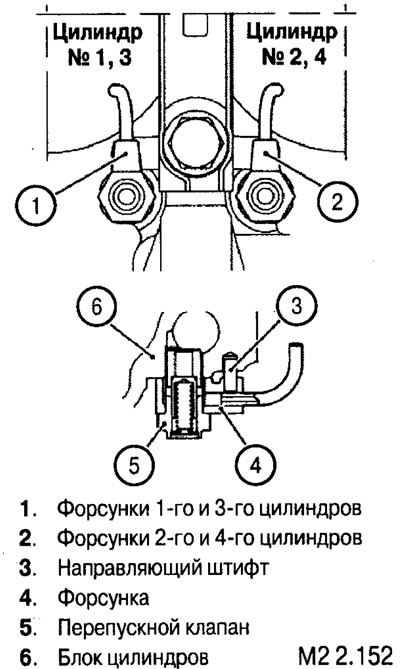
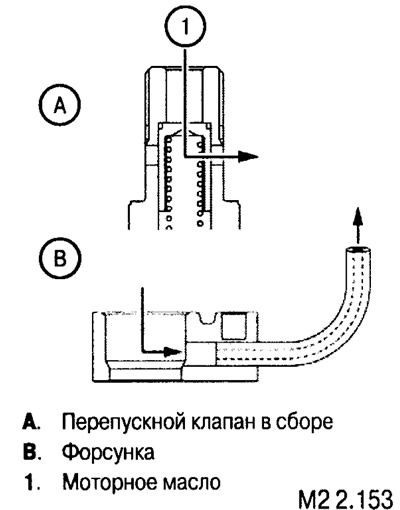
Nakon uklanjanja ili prije ugradnje brizgaljki, provjerite čistoću kanala brizgaljki i premosnog ventila.
Provjera bloka cilindra
Nakon uklanjanja svih dijelova iz bloka, očistite njegove površine i ispuhajte sve kanale komprimiranim zrakom.
Provjera neravnosti
Koristeći mjerno ravnalo i set mjerača, provjerite razmake između ravnala i ravnine bloka u smjerovima prikazanim na slici.
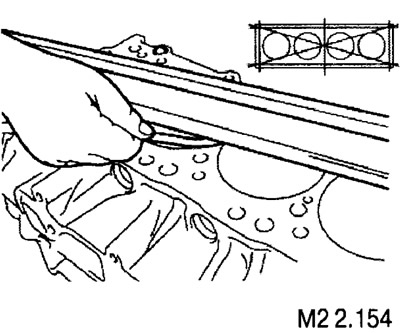
Standardna vrijednost razmaka je 0,05 mm.
Najveća dopuštena vrijednost je 0,1 mm.
Ako neravnomjernost premašuje najveću dopuštenu vrijednost, blok se mora zamijeniti.
Provjera cilindara
Vizualno pregledajte ima li na stijenkama cilindra ogrebotina i neravnina.
Pomoću mjerača provrta izmjerite promjere svakog cilindra u smjerovima navedenim na slici. Na temelju rezultata mjerenja odredite aritmetičku sredinu promjera za svaki cilindar.
Također odredite elipsu cilindra (kao razliku između mjerenja promjera u točkama "A" i "B" u svakom dijelu).
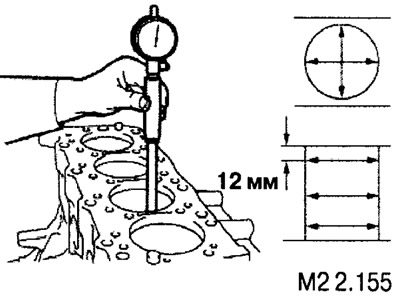
Standardni promjer cilindra je 91,01-91,13.
Elipsa - 0,02 mm.
Ako izmjerene vrijednosti prelaze dopuštene vrijednosti, potrebno je probušiti i honati cilindre na veličinu popravka, odnosno zamijeniti klipove i klipne prstenove.
Veličina klipa se određuje ovisno o najvećem dobivenom mjerenju promjera cilindra.
Napomena: klipovi se isporučuju u rezervnim dijelovima u dvije veličine za popravak (+0,50 mm) i (+1,00 mm). Oznaka veličine je označena na dnu klipa (0,50 ili 1,00).
Veličina promjera cilindra za bušenje određuje se na temelju mjerenja promjera reparaturnog klipa + 0,02 mm.
Napomena: Sva četiri cilindra moraju biti izbušena.
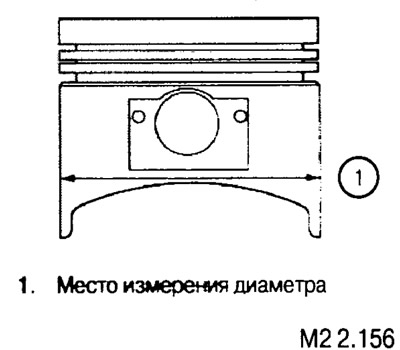
Nakon završetka cilindara, provjerite razmak između klipa i provrta cilindra (izračunava se kao razlika između mjerenja promjera cilindra i novog klipa).
Razmak bi trebao biti unutar 0,03-0,05 mm.
Radilica i ležajevi
Oznake radilice.
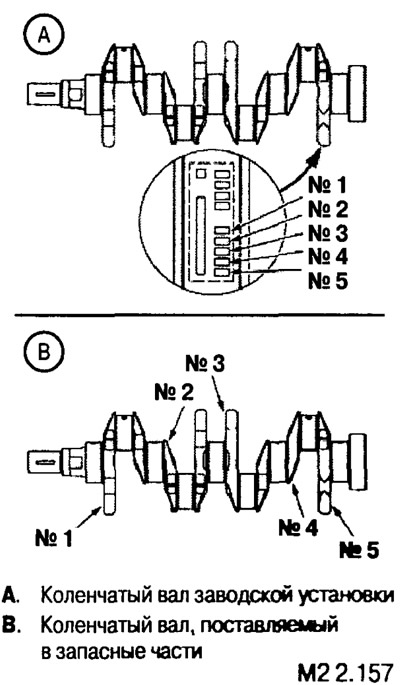
Tvornički ugrađene koljenaste osovine i one koje se isporučuju kao rezervni dijelovi označene su drugačije.
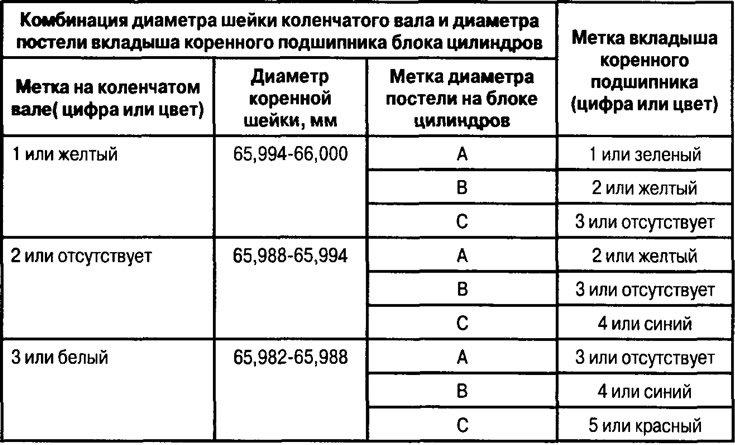
Oznaka uključuje podatke o promjeru rukavaca osovine.
Promjeri tvornički ugrađenih glavnih rukavaca radilice označeni su kao što je prikazano na slici.
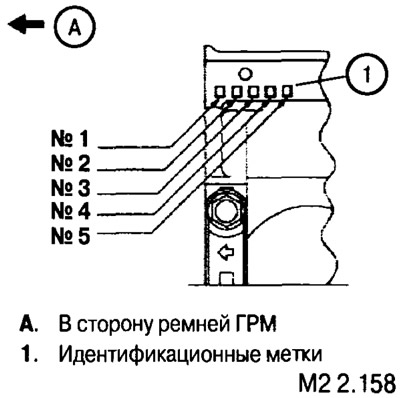
Dimenzionalne skupine promjera rupa ležajeva glavnih ležajeva utisnute su na blok cilindra.
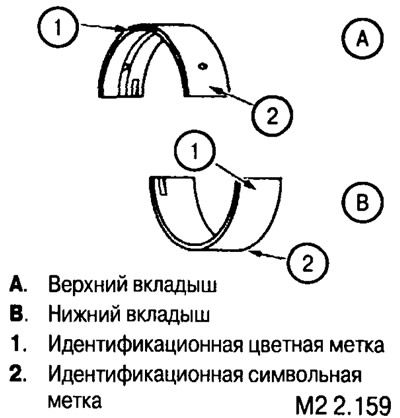
Grupa veličina ljuski glavnih ležajeva označena je simbolom ili oznakom u boji.
Napomena: gornji ležajevi ugrađeni u krevet bloka imaju utore i rupe za podmazivanje; donje obloge ugrađene u poklopce nemaju rupe ili utore.
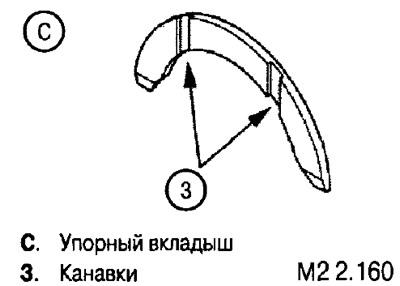
Napomena: podatke dane u tablici treba koristiti samo kao smjernice pri odabiru ležajeva u svrhu njihove zamjene ili prilikom zamjene radilice.
Napomena: ako je radilica ponovno brušena, potrebno je odabrati ležajeve veličina za popravak. U bazi podataka nema podataka o podstavama veličine popravka.
Postavljanje koljenastog vratila, kapica glavnih ležajeva, zatezanje montažnih vijaka i provjera aksijalnog hoda radilice
Ugradite potisne ležajeve i gornje glavne ležajeve (s utorima) u ležište bloka, a donje ležajeve (bez utora) u poklopce i podmažite tankim slojem motornog ulja.
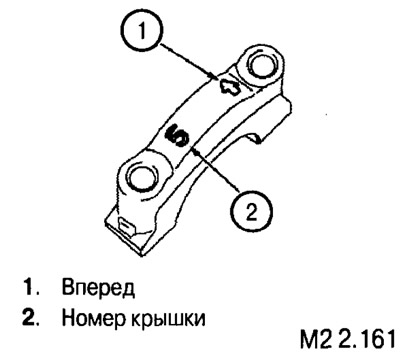
Ugradite radilicu, postavite poklopce (u skladu s oznakama na njima) i zategnite pričvrsne vijke.
Zategnite pričvrsne vijke momentom od 40±2 Nm.
Napomena: kombinirane košuljice (sa stranom koja djeluje kao potisna košuljica) mogu se ugraditi na srednji nosač vratila. U tom slučaju, potisne pločice (24) (vidi sliku M2 2.149) nisu ugrađene. Gornji i donji košuljice identične su izvedbe, imaju rupu, ali nemaju utor za ulje.
Prilikom odabira obloga morate se voditi podacima navedenim u tablici.
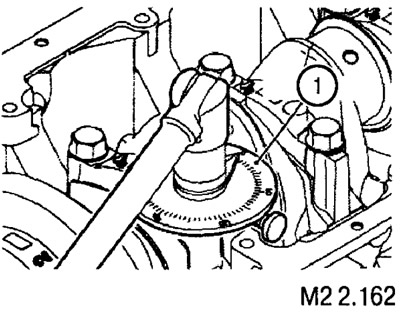
Nakon zatezanja, zategnite vijke pod kutom od 35-39°.
(Informacije kopirane s web stranice: mitsubishiman.ru)
Napomena: Završno zatezanje do kuta manjeg ili većeg od navedenih vrijednosti nije dopušteno. Ako je kut iz nekog razloga manji ili veći od preporučenih vrijednosti, morate potpuno otpustiti vijke i ponoviti ponovno zatezanje.
Nakon zatezanja vijaka poklopca ležaja, provjerite okreće li se radilica glatko bez zapinjanja i provjerite aksijalno pomicanje (zalet) osovine.
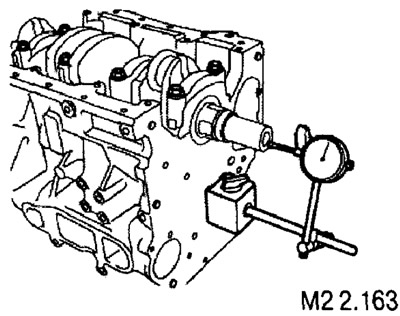
Standardna vrijednost: 0,05-0,25 mm.
Najveća dopuštena vrijednost: 0,45 mm.
Ako je izmjerena vrijednost veća od najveće dopuštene vrijednosti, potrebno je zamijeniti potisne ležajeve.
Određivanje zazora u ležaju pomoću plastičnog kalibra
1. Uklonite ulje s površine ležaja radilice i rukavca.
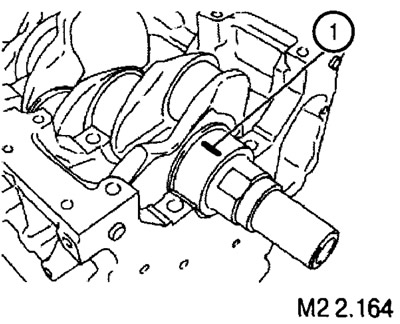
2. Izrežite komad plastičnog mjerača (1), čija duljina odgovara širini košuljice, i postavite ga na rukavac osovine duž graničnika.
3. Postavite poklopac i zategnite vijke kako je gore opisano.
4. Odvijte vijke, skinite poklopac i izmjerite širinu zgužvane mjerke na najširem dijelu (pomoću ljestvice koja se nalazi uz mjerku).
Vrijednost razmaka dobivena na ljestvici mora biti unutar prihvatljivih granica.
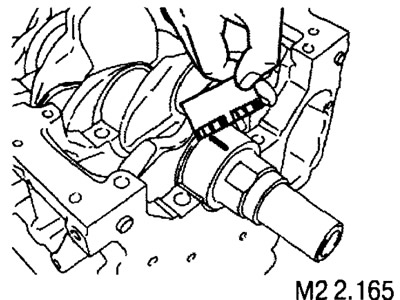
Nazivna vrijednost razmaka: 0,040-0,055 mm.
Najveća dopuštena vrijednost razmaka: 0,10 mm.